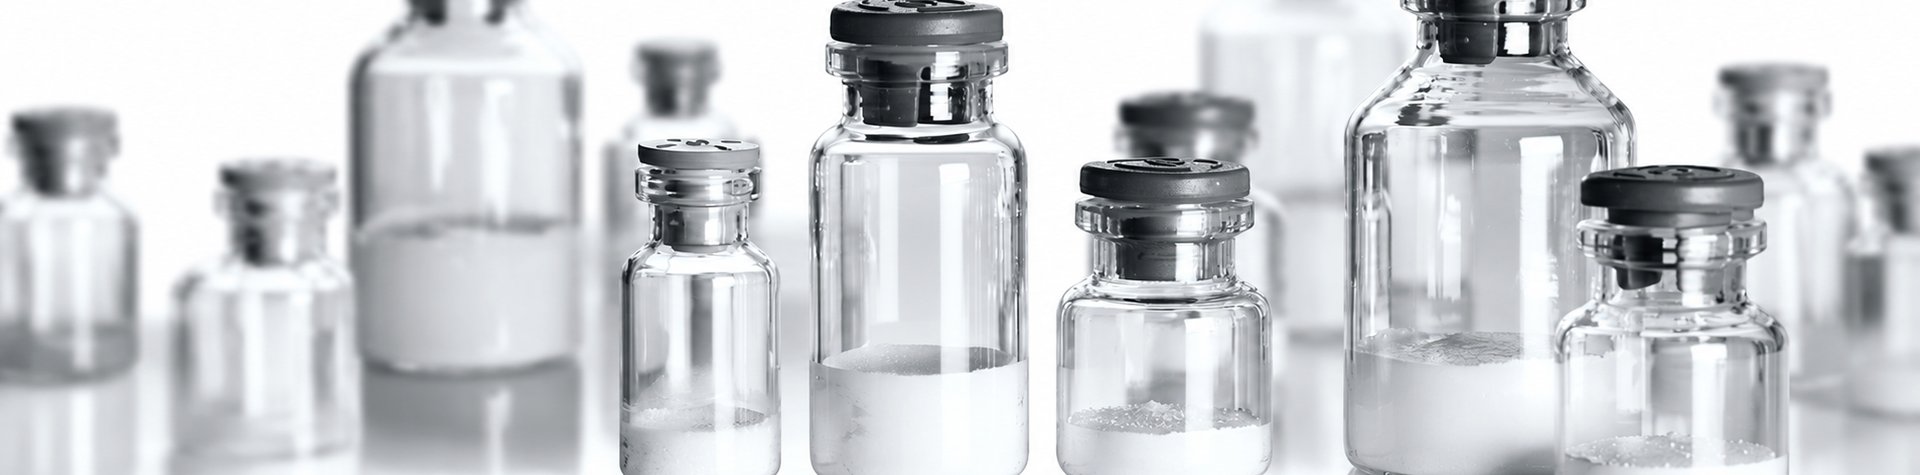
La liofilización es un proceso de deshidratación que permite eliminar el agua de un producto preservando sus propiedades y su estructura. Gracias a ello, puede recuperarse fácilmente en su estado original mediante la adición de agua.
La liofilización: definición y propósito
En la industria farmacéutica, la presencia de humedad puede comprometer la estabilidad de numerosos productos y favorecer su degradación durante el almacenamiento. La reducción de su contenido en agua contribuye a mejorar su conservación, prolongar su vida útil y preservar sus propiedades.
Sin embargo, los métodos de secado convencionales pueden alterar la estructura del producto y afectar a su capacidad para recuperar sus características originales tras la reconstitución.
La liofilización permite eliminar el agua a bajas temperaturas mediante un proceso en el que esta pasa directamente del estado sólido al gaseoso, sin atravesar la fase líquida. Gracias a ello, se minimiza el impacto sobre la estructura y las propiedades del producto, lo que la convierte en una técnica especialmente adecuada para sustancias sensibles al calor, como determinados medicamentos, vacunas, proteínas, microorganismos y productos alimentarios.
¿Cómo funciona el proceso de liofilización?
El proceso se basa en tres principios fundamentales:
- Congelación del producto: se solidifica el contenido de agua.
- Sublimación: el agua congelada pasa directamente de sólido a gas mediante la aplicación de vacío y un aporte controlado de calor.
- Eliminación del agua residual: se retira la humedad que permanece ligada al producto después de la sublimación.
Estas fases deben desarrollarse bajo unas condiciones precisas de temperatura, presión, vacío y tiempo. El ciclo se ajusta a las características de cada formulación para preservar la estabilidad del producto y obtener el nivel de humedad residual previsto.
Etapas de la liofilización paso a paso
1. Preparación y carga del producto
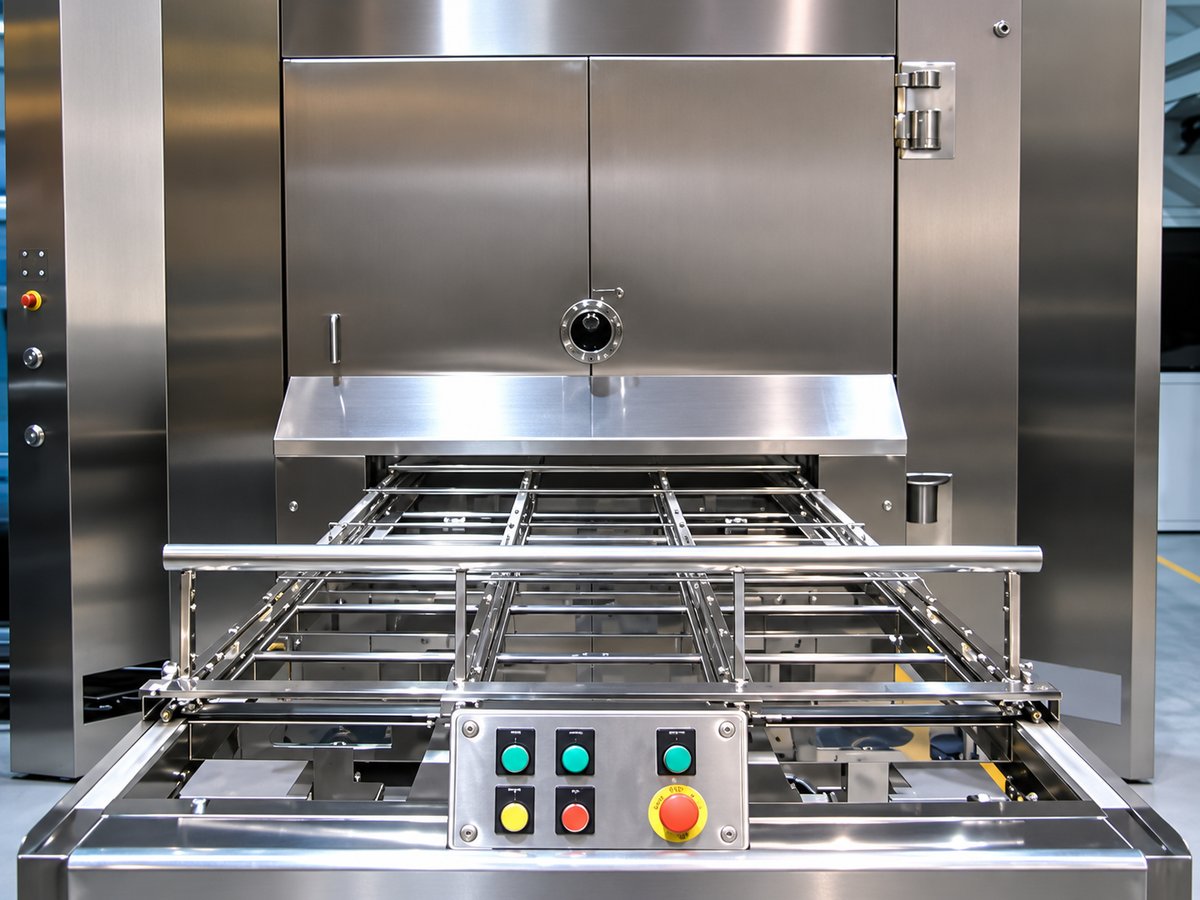
Antes de iniciar el ciclo, el producto se prepara y se introduce en el liofilizador. Puede colocarse en bandejas, viales u otros recipientes compatibles con el proceso.
En la fabricación de productos farmacéuticos estériles, esta operación es especialmente crítica. Los viales suelen llegar parcialmente cerrados para permitir la salida del vapor durante el secado y deben mantenerse protegidos frente a la contaminación durante su traslado y carga.
2. Congelación
La congelación consiste en reducir la temperatura del producto por debajo de su punto eutéctico o temperatura de transición vítrea (Tg). Generalmente, el liofilizador debe tener capacidad para congelar el producto entre 10°C y 15 °C por debajo de la temperatura del punto eutéctico o Tg de la solución que se va a liofilizar.
El objetivo es solidificar el agua contenida en el producto para facilitar posteriormente su eliminación por sublimación, evitando la aparición de fases líquidas durante el proceso.
Durante esta etapa se forman cristales de hielo que afectan directamente a la porosidad del producto final. Una congelación rápida tiende a generar cristales pequeños, mientras que una congelación más lenta produce cristales más grandes y canales porosos más definidos, lo que puede facilitar la sublimación.
La elección del perfil de congelación debe realizarse cuidadosamente, ya que influye directamente en la estructura, el tiempo de secado y la estabilidad del producto liofilizado.
3. Secado primario o sublimación
Una vez que el producto está completamente congelado, se inicia la fase de sublimación o secado primario.
Esta etapa consiste en generar vacío en la cámara de liofilización por debajo del punto triple del agua y aportar calor de forma controlada. De esta manera, el hielo se transforma directamente en vapor sin pasar por el estado líquido.
El vapor generado se elimina de la cámara y se captura en un condensador de frío profundo. Esta fase puede representar la mayor parte del tiempo total del ciclo, ya que el proceso debe mantenerse controlado para evitar el colapso o la alteración del producto.
La velocidad de sublimación está condicionada por la presión de vacío, la temperatura de las bandejas, la conductividad térmica del producto congelado y la resistencia al flujo del vapor de agua.
4. Secado secundario o desorción
Aunque la mayor parte del agua se elimina durante la sublimación, una fracción permanece ligada al producto a nivel molecular.
Esta humedad residual se reduce aumentando gradualmente la temperatura mientras se mantiene el vacío. Este proceso se conoce como secado secundario o desorción.
El nivel final de humedad no es igual para todos los productos. Debe establecerse durante el desarrollo del ciclo según la formulación, la estabilidad requerida y las condiciones posteriores de conservación.
Esta fase resulta especialmente importante en productos farmacéuticos y biológicos, donde la presencia de agua remanente puede favorecer determinadas reacciones de degradación.
5. Cierre y descarga
Una vez finalizado el secado, el producto debe protegerse frente a la humedad y la contaminación ambiental. En el caso de los viales farmacéuticos, los tapones pueden asentarse dentro de la propia cámara antes de proceder a su descarga.
Después, los recipientes continúan hacia las operaciones de cierre y acondicionamiento previstas en el proceso. Cuando el producto permanece expuesto o el cierre todavía no se ha completado, deben mantenerse las condiciones ambientales necesarias para preservar su esterilidad.
Aplicaciones en la industria farmacéutica y biotecnológica
La liofilización se utiliza para estabilizar productos sensibles al calor o que pueden degradarse durante su almacenamiento en estado líquido. Al reducir la cantidad de agua, se ralentizan diferentes reacciones de degradación y se facilita la conservación del producto hasta el momento de su utilización.
Entre sus principales aplicaciones se encuentran:
- Vacunas.
- Antibióticos y antitoxinas.
- Medicamentos biológicos.
- Proteínas, péptidos y anticuerpos.
- Enzimas y hormonas.
- Reactivos de diagnóstico.
- Cultivos y microorganismos.
- Determinados tejidos y materiales biológicos.
- Productos inyectables que se reconstituyen antes de su administración.
En la industria farmacéutica, la liofilización permite obtener presentaciones con una dosificación precisa y preparadas para su reconstitución. Cuando el producto es estéril, el proceso debe integrarse en la línea de fabricación de manera que se mantenga su protección desde el llenado hasta el cierre definitivo.
En biotecnología, se utiliza para conservar moléculas y materiales biológicos cuya actividad podría verse afectada por otros métodos de secado. Su viabilidad depende de la formulación y de la respuesta del producto a la congelación, el vacío y la eliminación de agua, por lo que cada ciclo debe desarrollarse de forma específica.
¿Qué productos se pueden liofilizar?
La liofilización puede aplicarse a productos farmacológicos, antibióticos, antitoxinas, bacterias, virus, enzimas, cultivos, reactivos, tejidos, vacunas y hormonas.
No obstante, no todos los productos responden de la misma manera al proceso. Los productos aceitosos no congelables, las formulaciones con una elevada proporción de determinados disolventes orgánicos o aquellos que forman una capa superficial impermeable pueden presentar dificultades.
La presencia de azúcares no impide necesariamente la liofilización. De hecho, algunos se emplean como estabilizantes en formulaciones farmacéuticas y biotecnológicas. Lo determinante es conocer la composición del producto y definir un ciclo adecuado a sus propiedades térmicas y fisicoquímicas.
¿Qué requisitos debe cumplir una sala limpia para instalar un liofilizador?
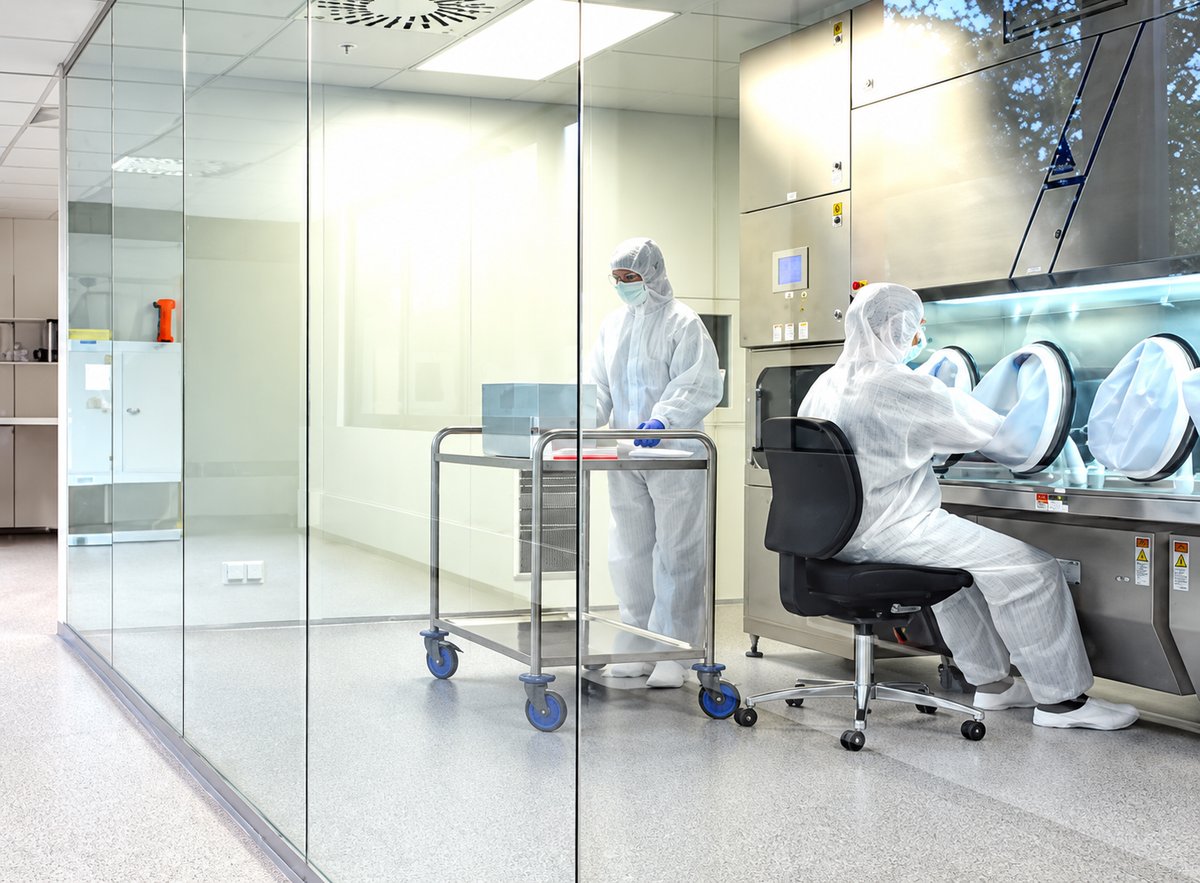
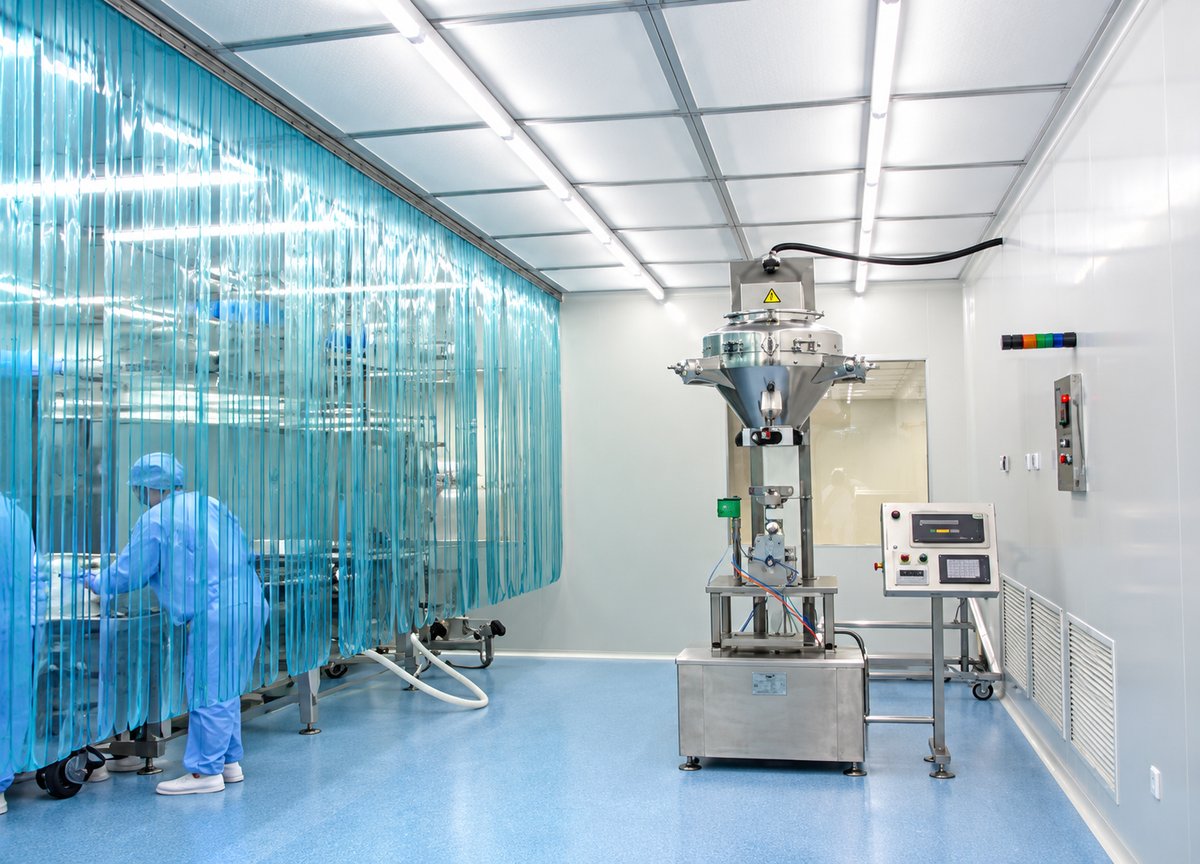
La integración de un liofilizador en una sala limpia no depende únicamente del equipo, se debe analizar a su vez el producto, el sistema de carga y descarga, los recorridos de los materiales, la limpieza, el mantenimiento y el grado de intervención de los operarios.
No existe una única clasificación ambiental aplicable a todos los liofilizadores. Los requisitos se establecen en función del producto, del proceso y de si debe mantenerse la esterilidad durante la fabricación.
Integración del equipo y distribución de espacios
El liofilizador debe integrarse en la sala facilitando el proceso y reduciendo los riesgos de contaminación. Habitualmente, el frontal del equipo se comunica con la zona de producción, mientras que determinados componentes quedan accesibles desde un área técnica.
Esta configuración permite realizar parte de las operaciones de mantenimiento sin entrar en la sala limpia ni interferir en la producción. La distribución también debe considerar los recorridos del personal, el producto, los materiales y los residuos para evitar cruces innecesarios.
Condiciones ambientales y sistema HVAC
El sistema HVAC debe mantener las condiciones ambientales definidas para la actividad. Dependiendo del proceso, será necesario controlar:
- La concentración de partículas.
- La temperatura y la humedad.
- La presión diferencial entre áreas.
- El caudal y la dirección del aire.
- La recuperación de las condiciones ambientales después de una intervención.
La clasificación de la sala, el patrón del flujo de aire y las cascadas de presión deben establecerse mediante una evaluación del riesgo y de acuerdo con los requisitos aplicables al producto.
Limpieza, esterilización y control
El diseño del equipo y de su entorno debe facilitar la limpieza y evitar zonas de difícil acceso o puntos de acumulación de suciedad. Dependiendo del proceso, el liofilizador puede incorporar sistemas CIP para la limpieza automática y SIP para su esterilización.
En aplicaciones estériles también deben considerarse:
- La validación de los ciclos de limpieza y esterilización.
- La protección del equipo después de esterilizarlo.
- Las pruebas de integridad y fugas de la cámara.
- La esterilización y el control de integridad de los filtros correspondientes.
- La monitorización de la temperatura, la presión, el vacío y el tiempo.
- La cualificación del equipo y de los sistemas asociados.
Los liofilizadores cargados o descargados manualmente sin una tecnología de barrera que separe al producto del operador deben esterilizarse antes de cada carga. Cuando se emplean sistemas automáticos o barreras cerradas, la frecuencia de esterilización debe justificarse y documentarse dentro de la estrategia de control de la contaminación.
El liofilizador, la sala limpia y los sistemas auxiliares deben plantearse, por tanto, como una instalación conjunta. La coordinación entre el proceso, el equipo, la arquitectura y el HVAC es clave para mantener las condiciones necesarias durante todas las operaciones.
Liofilización de alimentos: ¿cómo funciona y para qué sirve?
En la industria alimentaria, la liofilización se utiliza para retirar el agua mediante congelación y posterior sublimación en condiciones de vacío.
Al trabajar a bajas temperaturas, este método reduce las alteraciones que pueden producir otros sistemas de secado y ayuda a conservar el sabor, el aroma, el color y parte del valor nutricional del alimento.
El resultado es un producto ligero, con una vida útil prolongada y que puede rehidratarse con facilidad. Sin embargo, sus características finales y su periodo de conservación dependen del alimento, del proceso aplicado, del envase y de las condiciones de almacenamiento.
Ventajas de la liofilización
- Mínimo daño o pérdida de actividad en productos sensibles.
- Baja humedad residual.
- Mayor estabilidad y vida útil.
- Fácil reconstitución.
- Posibilidad de aplicación en procesos estériles.
- Dosificación precisa en productos farmacéuticos.
- Reducción del peso del producto.
Limitaciones y retos de la liofilización
La liofilización también presenta algunas limitaciones:
- Inversión inicial elevada.
- Costes de operación y mantenimiento.
- Ciclos de fabricación prolongados.
- Desarrollo específico para cada formulación.
- Necesidad de controlar múltiples variables críticas.
- Costes de puesta en marcha, commissioning, cualificación y validación.
Uno de sus principales retos es encontrar el equilibrio entre la duración del ciclo, el consumo energético y la calidad del producto. Un proceso más rápido no siempre ofrece el resultado adecuado, mientras que un ciclo excesivamente conservador puede reducir la capacidad productiva y elevar los costes.
¿Qué diferencia hay entre liofilización y deshidratación?
Aunque ambos métodos buscan eliminar agua, el proceso utilizado es diferente.
En la liofilización, el producto se congela y el hielo se transforma directamente en vapor bajo condiciones de vacío. En la deshidratación convencional, el agua suele eliminarse mediante la aplicación de calor y evaporación.
Al operar a bajas temperaturas, la liofilización puede preservar mejor la estructura y las propiedades de determinados productos sensibles y facilita su posterior reconstitución.
La deshidratación, por su parte, es generalmente un proceso más sencillo, rápido y económico, aunque puede provocar mayores cambios en la textura, el sabor o la composición del producto.
Diseño e integración de sistemas de liofilización
En Montajes Delsaz, junto con la marca del grupo AUXSER, abordamos la integración de los sistemas de liofilización teniendo en cuenta tanto el equipo como la sala limpia, los servicios auxiliares y los requisitos del proceso.
Contamos con más de 33 años de experiencia y un equipo multidisciplinar de cerca de 250 profesionales para llevar a cabo este tipo de proyectos; desde el diseño conceptual, instalación, puesta en marcha y mantenimiento.